技术服务电话
产品简介
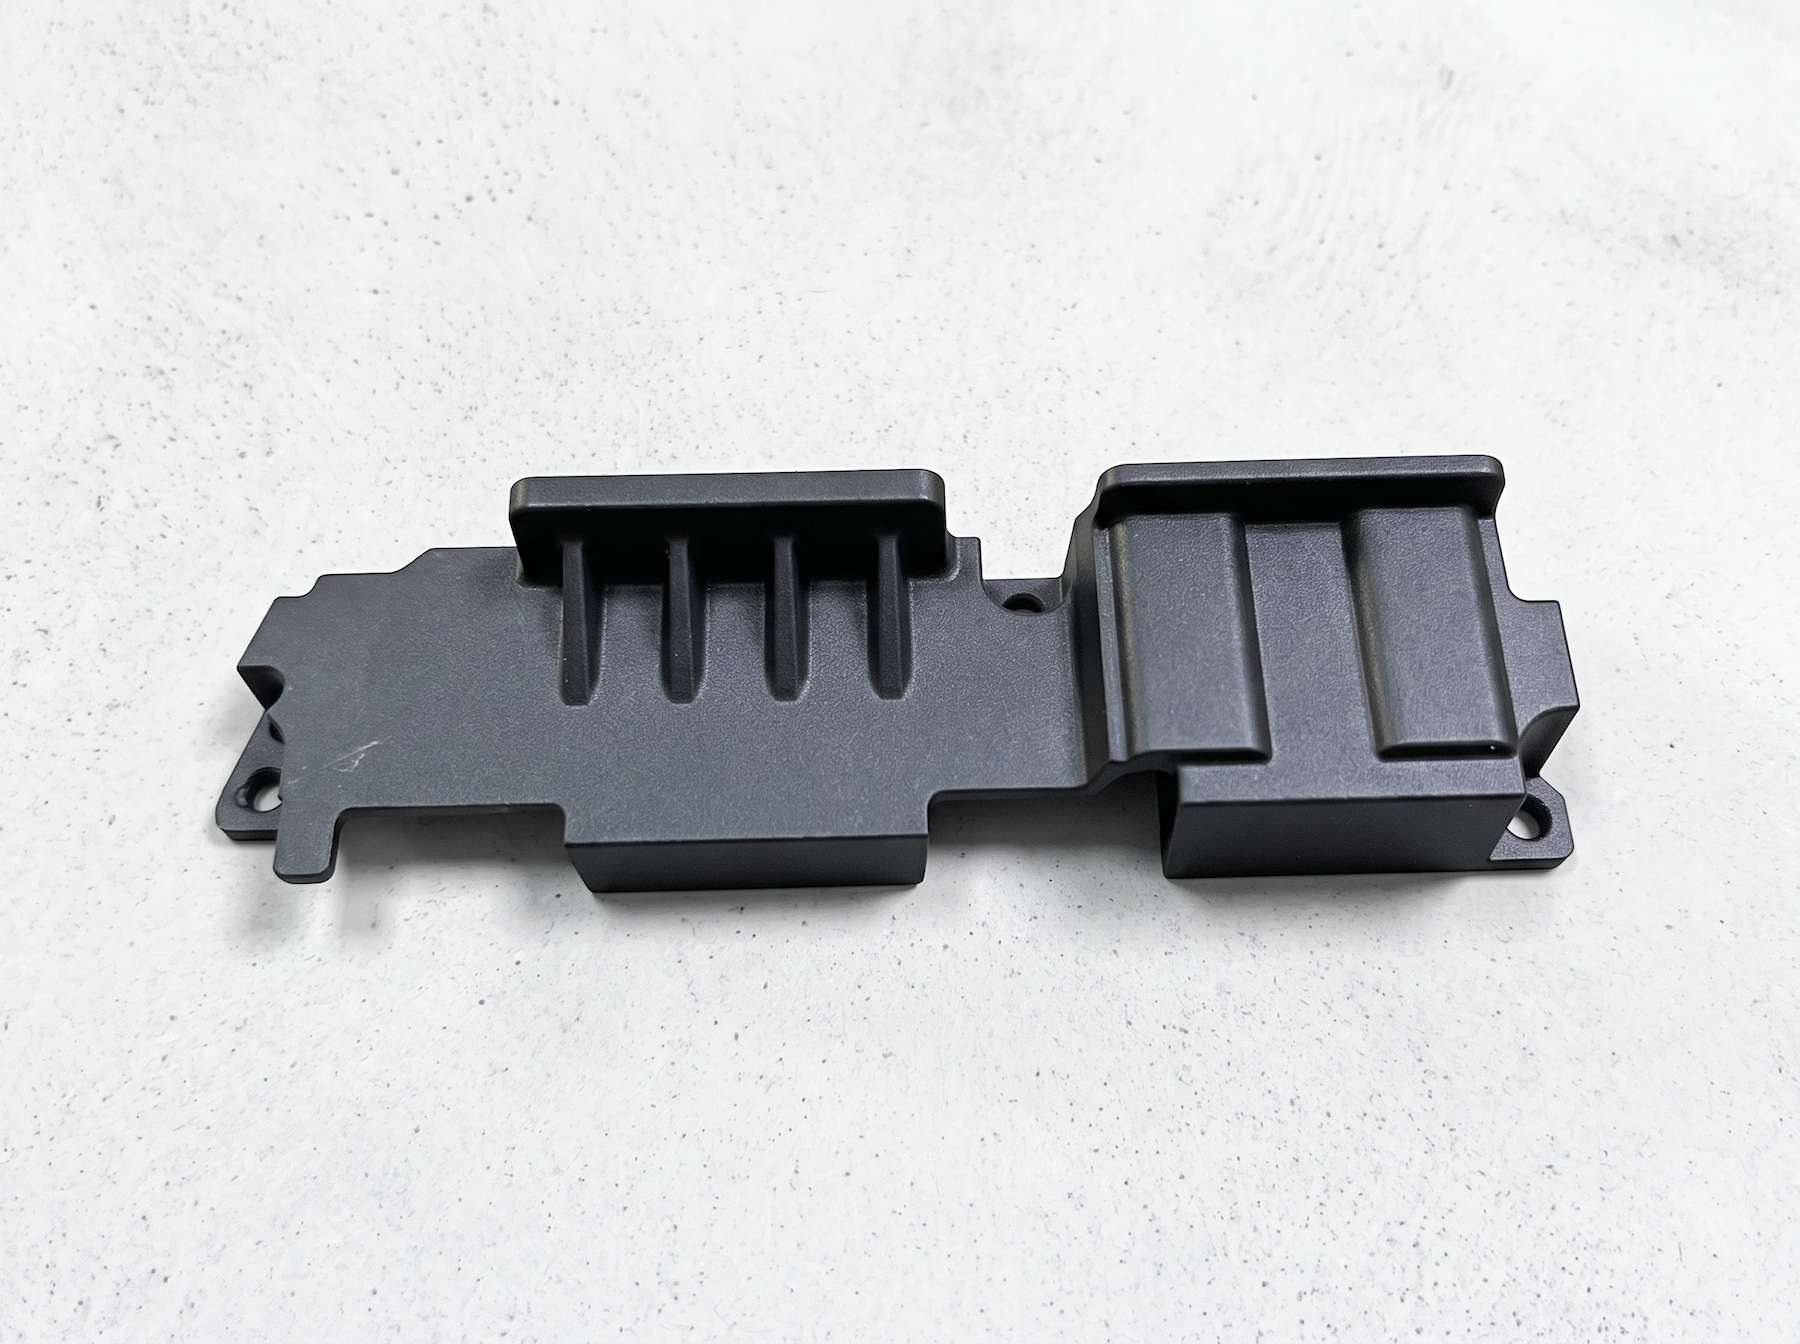
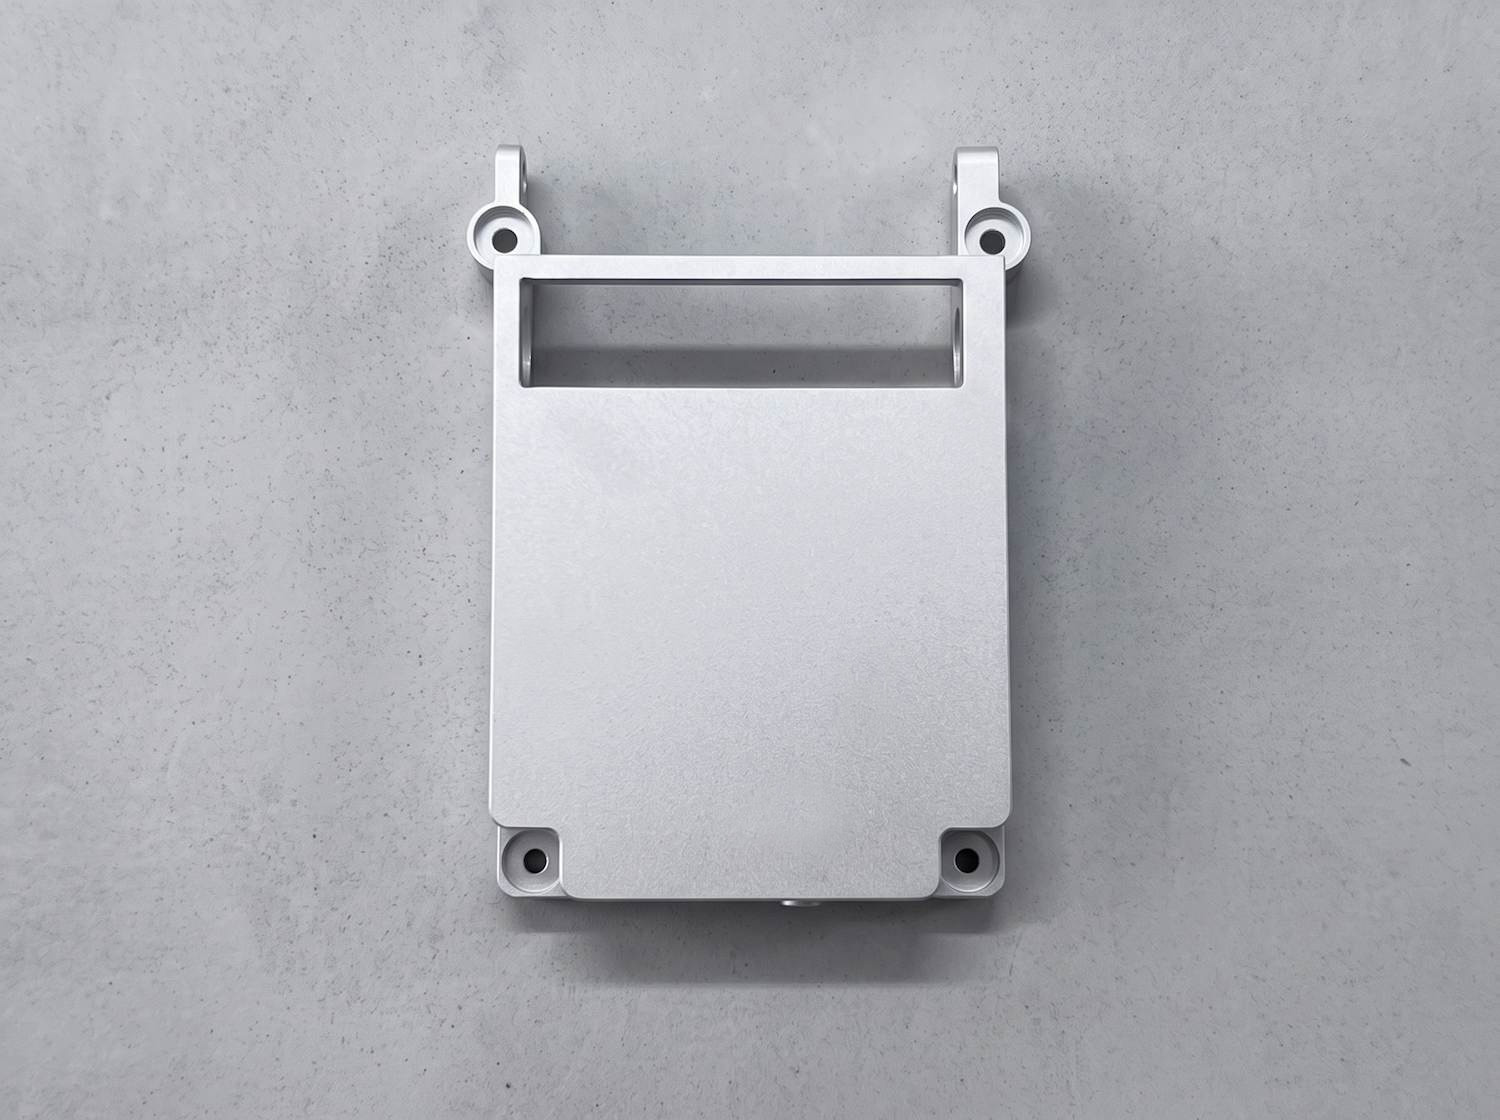
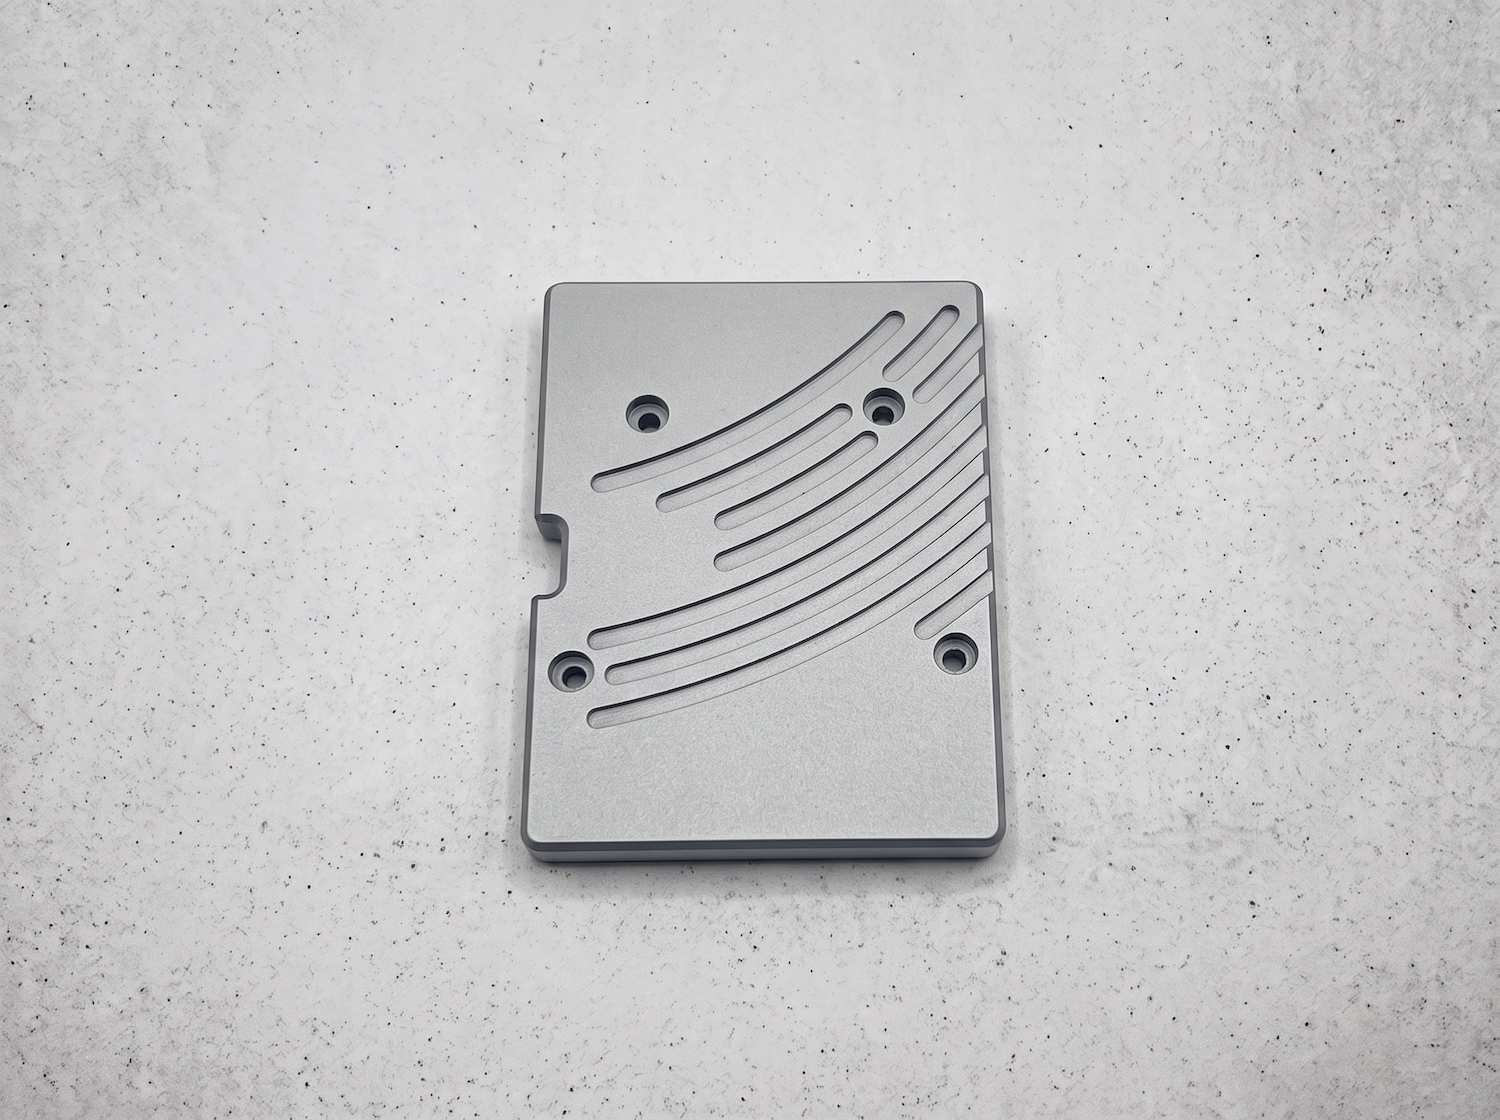
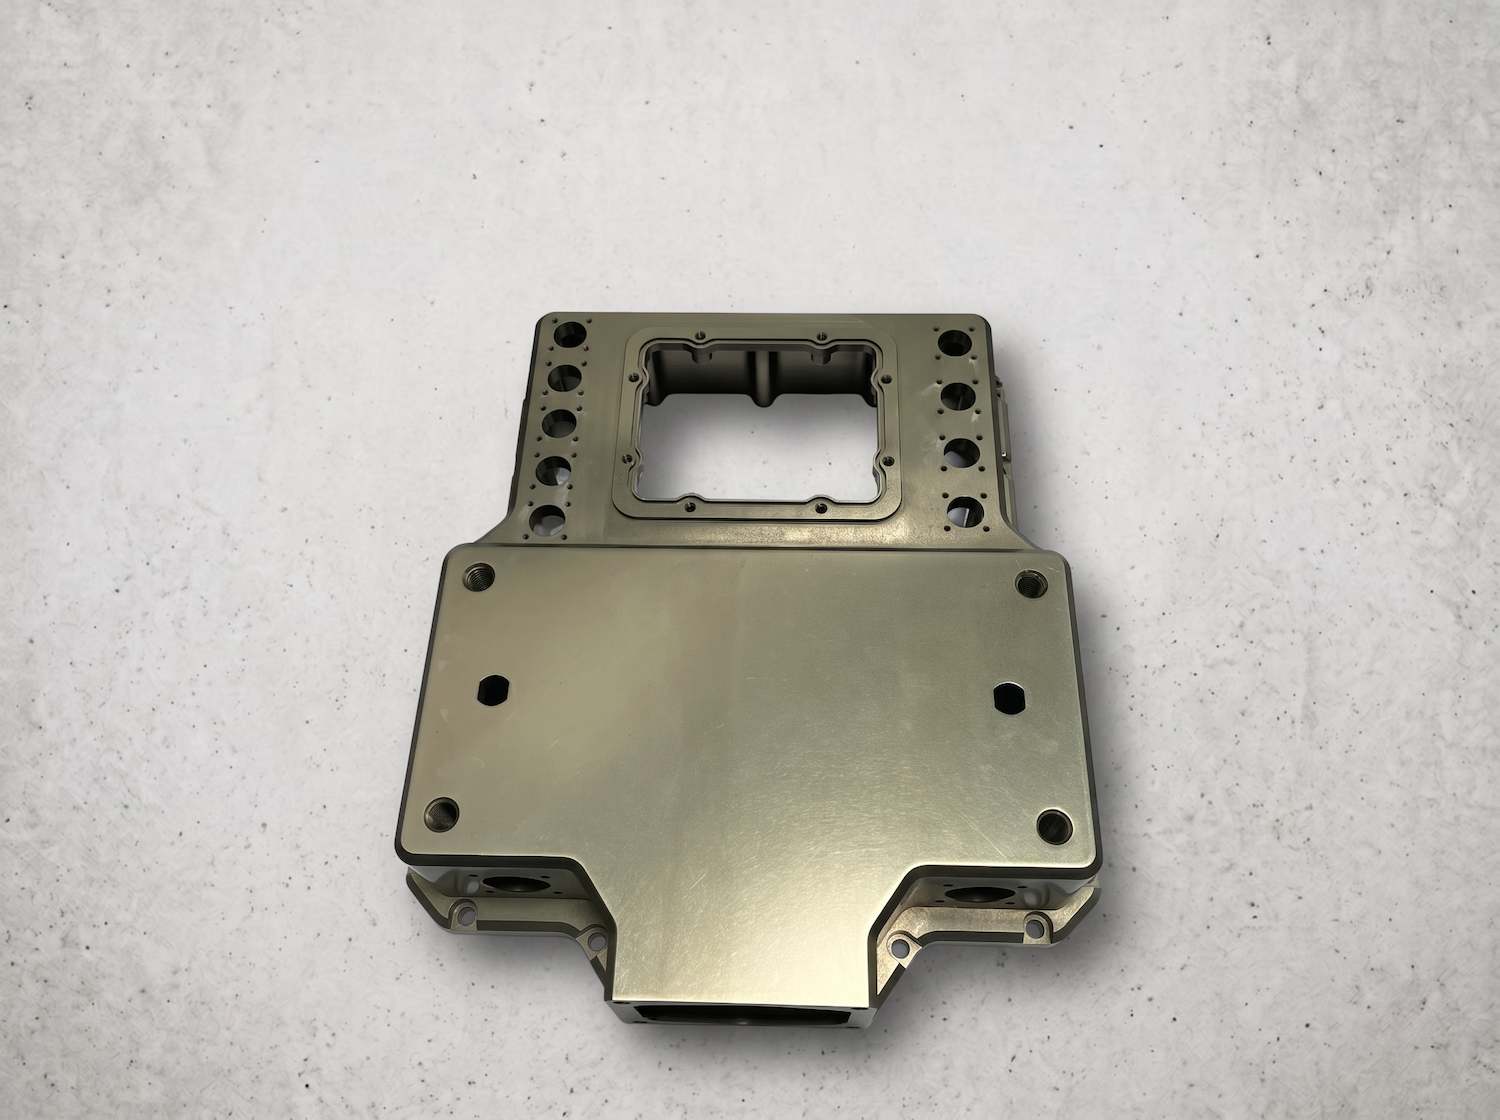
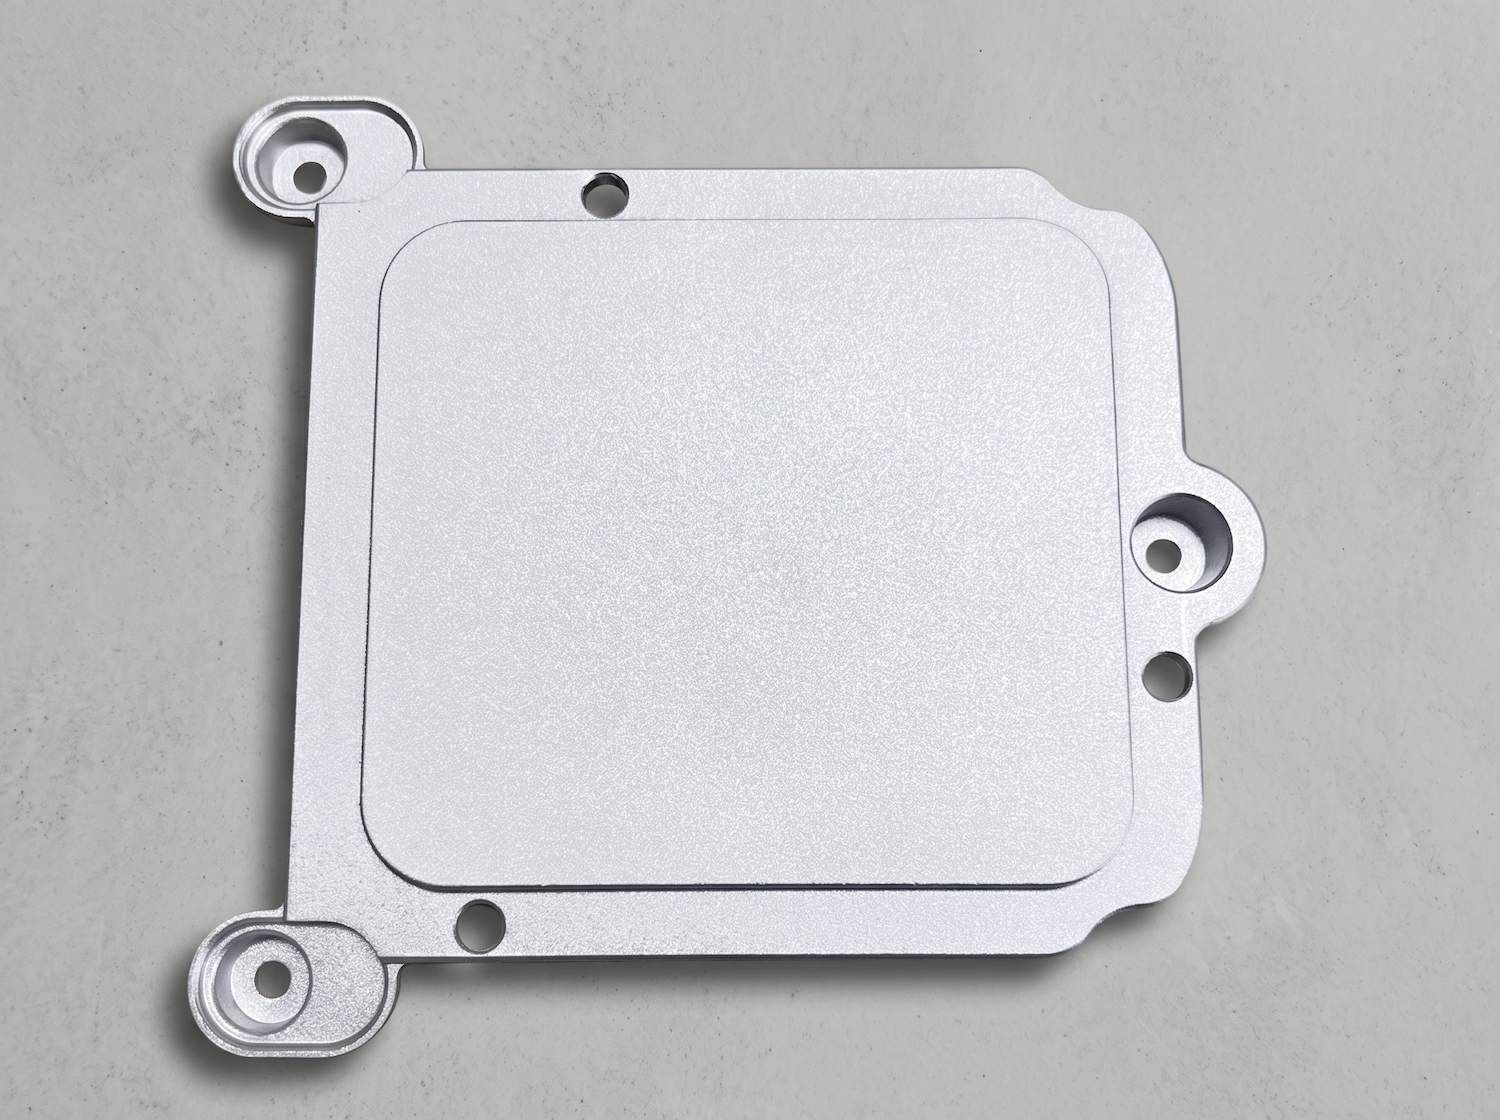
喷砂氧化的价值是"外观 + 遮瑕 + 可返工"三合一:砂料可选玻璃砂 / 棕刚玉 / 铁砂,目数 60-240 目,粗糙度实测 Ra 0.8-4.5μm 分三档——80# 金刚砂 Ra 3.2-4.5μm 哑光磨砂,120# 玻璃珠 Ra 1.6-2.4μm 细腻缎面,180# 陶瓷砂 Ra 0.8-1.2μm 超细腻雾面。工艺顺序固定为"先喷砂、后氧化",两个工位必须一体衔接。
产品卖点
砂料/目数可选:玻璃砂、棕刚玉、铁砂,60-240 目,粗糙度 Ra 0.8-4.5μm 三档
先喷砂后氧化一体衔接,哑光磨砂/缎面/雾面外观可稳定复现
有效遮盖划伤与模痕,氧化后表面耐污、手感细腻,可返工重喷
产品概述:为什么喷砂必须和氧化一起做
因为喷砂后的铝表面处于高活性状态,暴露在空气中会迅速重新氧化并吸附污染物,导致后续氧化出现花斑与色差;所以喷砂完成到入槽的时间窗口必须受控。恒真彩把喷砂工位与氧化产线放在同一厂区做一体化衔接,这也是外发喷砂最容易出问题的地方。
喷砂氧化砂型与粗糙度对照表
| 砂型 / 目数 | 粗糙度 Ra | 外观效果 | 适用场景 |
|---|---|---|---|
| 80# 金刚砂 | Ra 3.2-4.5μm | 哑光磨砂感 | 防刮耐磨件 |
| 120# 玻璃珠 | Ra 1.6-2.4μm | 细腻缎面 | 常规外观件 |
| 180# 陶瓷砂 | Ra 0.8-1.2μm | 超细腻雾面,手感温润 | 高档消费电子 |
| 喷砂氧化工艺项 | 数值 / 说明 |
|---|---|
| 砂料类型 | 玻璃砂 / 棕刚玉 / 铁砂,目数 60-240 目 |
| 工艺顺序 | 先喷砂、后氧化 |
| 附加优势 | 可返工;可遮蔽素材表面瑕疵 |
| 典型应用 | 消费电子外壳、面板、各种外观零件 |
目数怎么选:从外观要求反推
因为目数越大、砂粒越细,所以单位面积撞击的凹坑越浅,表现为 Ra 值下降、光泽趋于柔和。选购逻辑是:先确定外观效果(磨砂 / 缎面 / 雾面),再倒推砂型与目数,最后确认是否需要配合染色或本色氧化。需要"防刮耐磨 + 哑光"选 80# 金刚砂;需要"细腻缎面"选 120# 玻璃珠;需要"高端雾面手感"选 180# 陶瓷砂。
适用行业与场景
喷砂氧化集中在消费电子外壳与面板、家电与安防外观件、汽车内饰饰条、机械外观结构件。对素材表面有轻度划痕或刀纹的零件,喷砂氧化是性价比最高的"救件"方案——这一点在打样阶段就能通过一片样件判断。
质量保障流程
来料检验
确认素材状态与可返工性
喷砂
按砂型/目数分档作业
及时入槽前处理与氧化
封闭
全检
粗糙度比对、标准光源箱外观比对、膜厚涡流测厚 ±1μm
包装出货
每批附检测报告,不合格件可返工重做。
客户案例(脱敏)
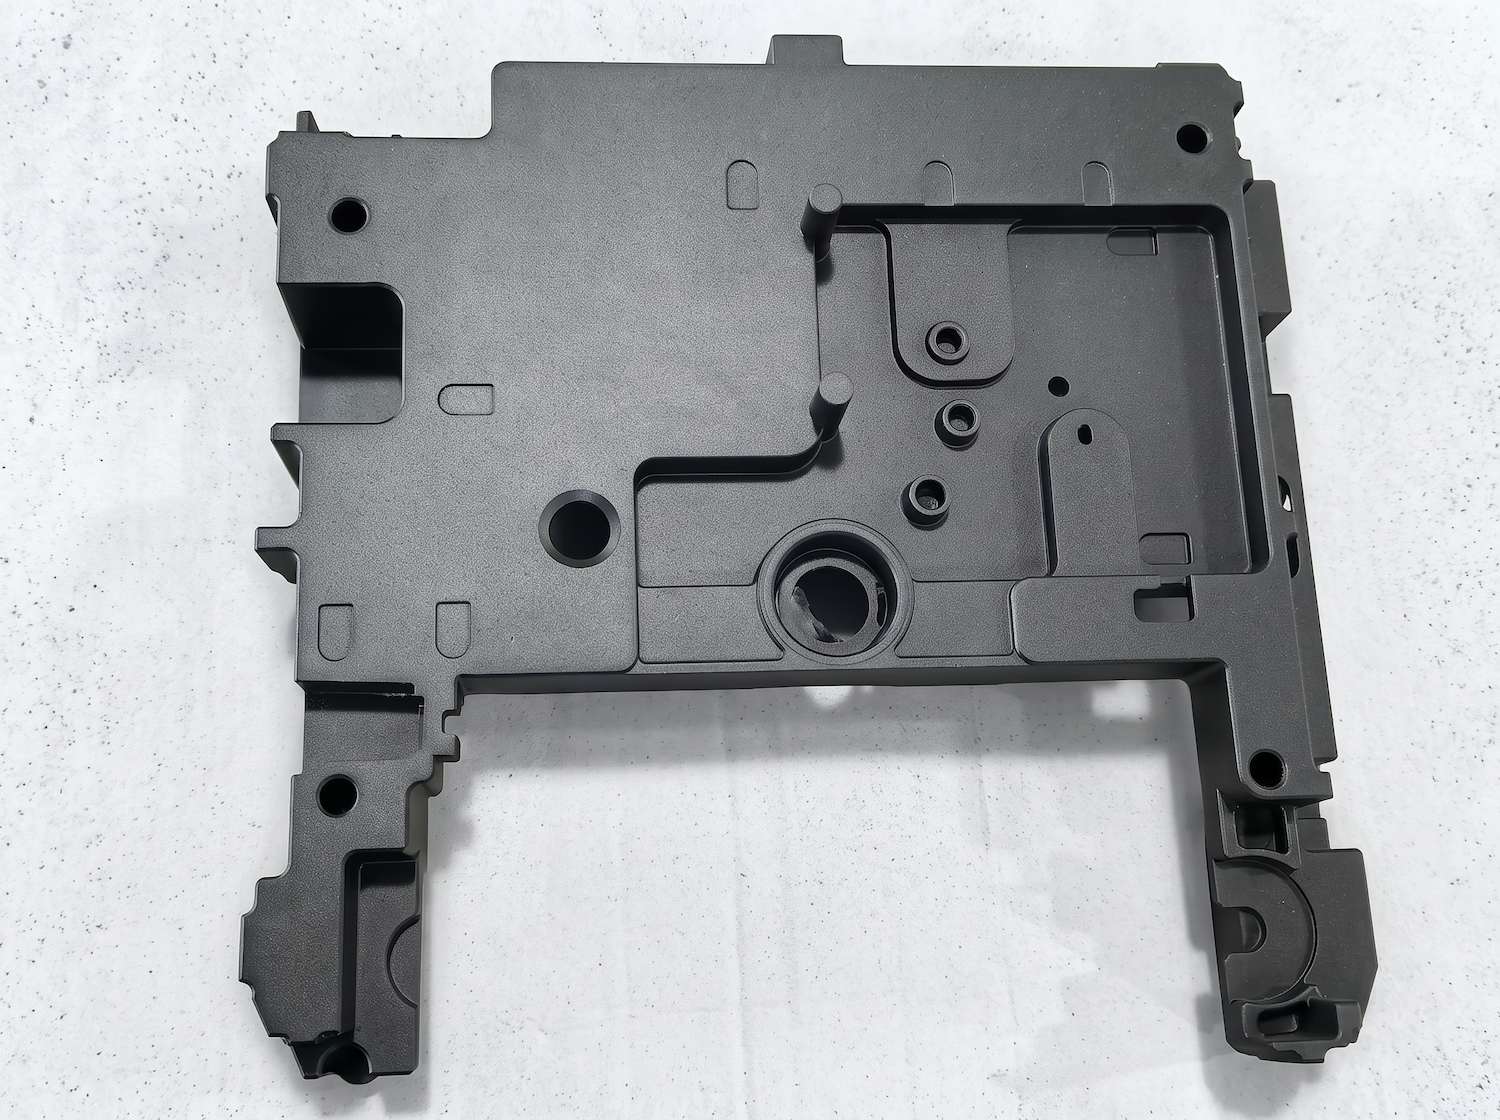
某知名无人机厂商,云台结构件,压铸件阳极氧化(黑色),批次 10000 件,外观合格率 98.5%,膜厚 15μm——该项目前置工序即为喷砂处理,通过分档砂料控制外观一致性,是喷砂与氧化一体交付的典型场景
常见问题 FAQ
喷砂氧化选多少目数?粗糙度差别大吗?
差别明显:80# 金刚砂 Ra 3.2-4.5μm(哑光磨砂)、120# 玻璃珠 Ra 1.6-2.4μm(细腻缎面)、180# 陶瓷砂 Ra 0.8-1.2μm(超细腻雾面)。
喷砂和氧化为什么必须连着做?
喷砂后表面活性高、易二次氧化沾污,时间窗口必须受控,因此两个工位应在同一厂区一体衔接。
能遮盖素材瑕疵吗?
能遮盖轻度划痕与刀纹,且有返工空间;但严重凹坑与气孔无法遮盖。
相关工艺
服务说明:恒真彩提供喷砂 + 氧化一站式加工,砂型与目数分档可选,支持返工,最快 3 天出货。