技术服务电话

产品简介
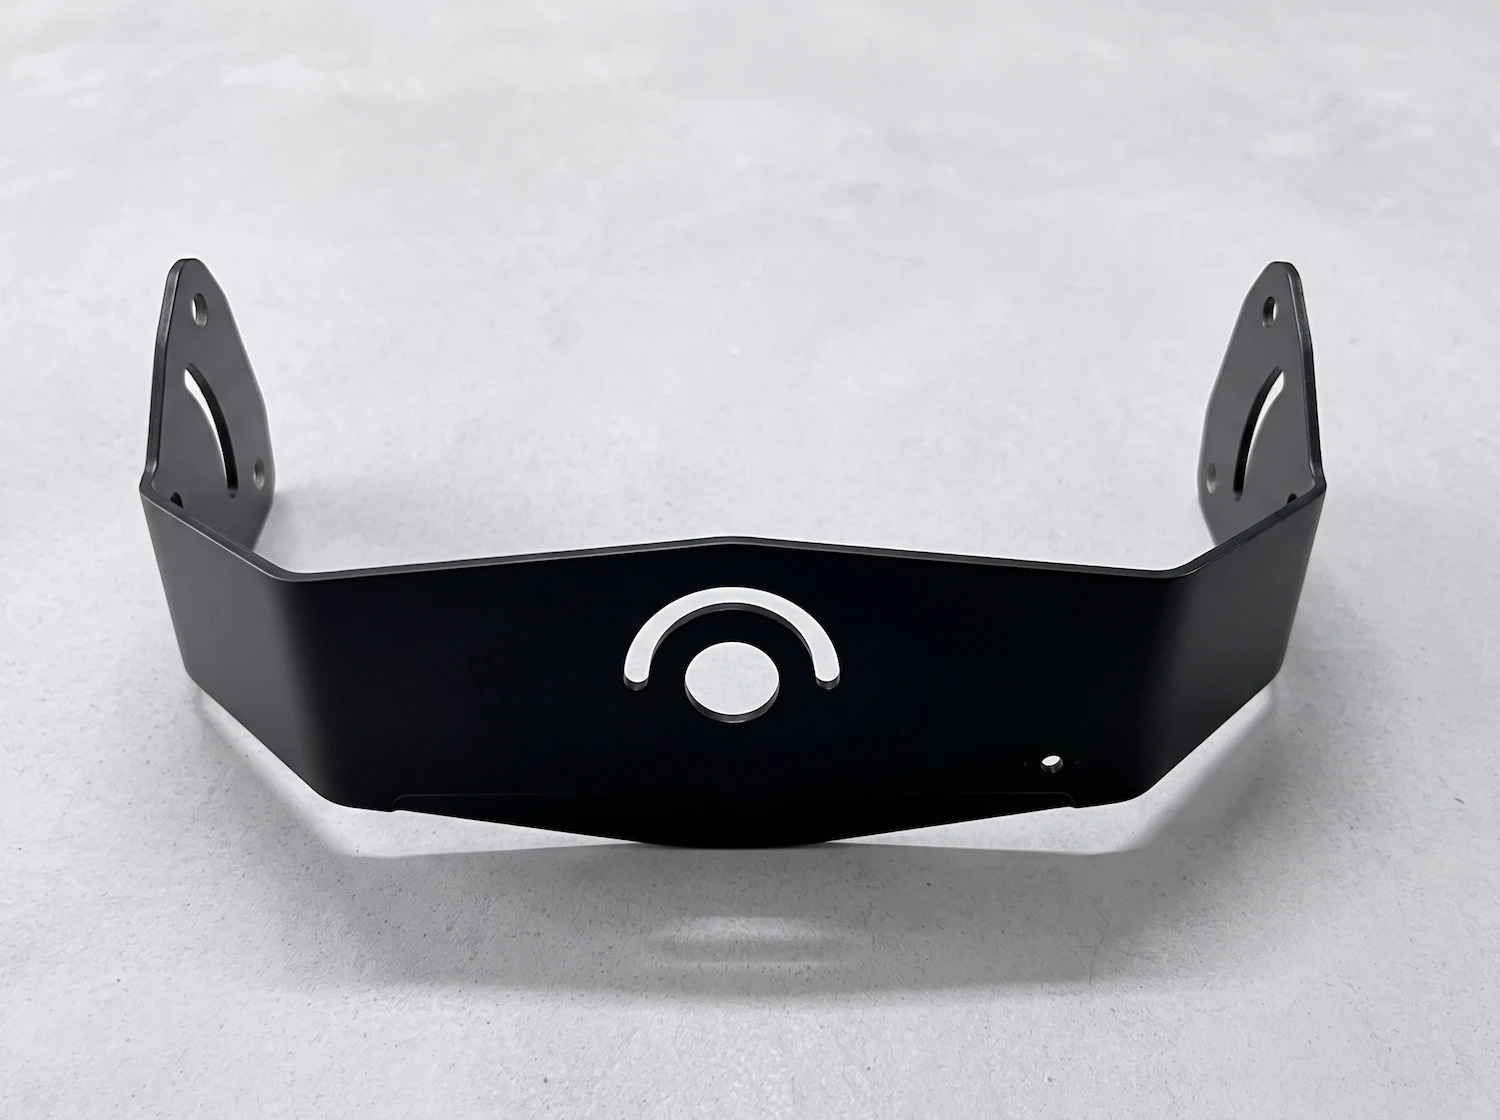
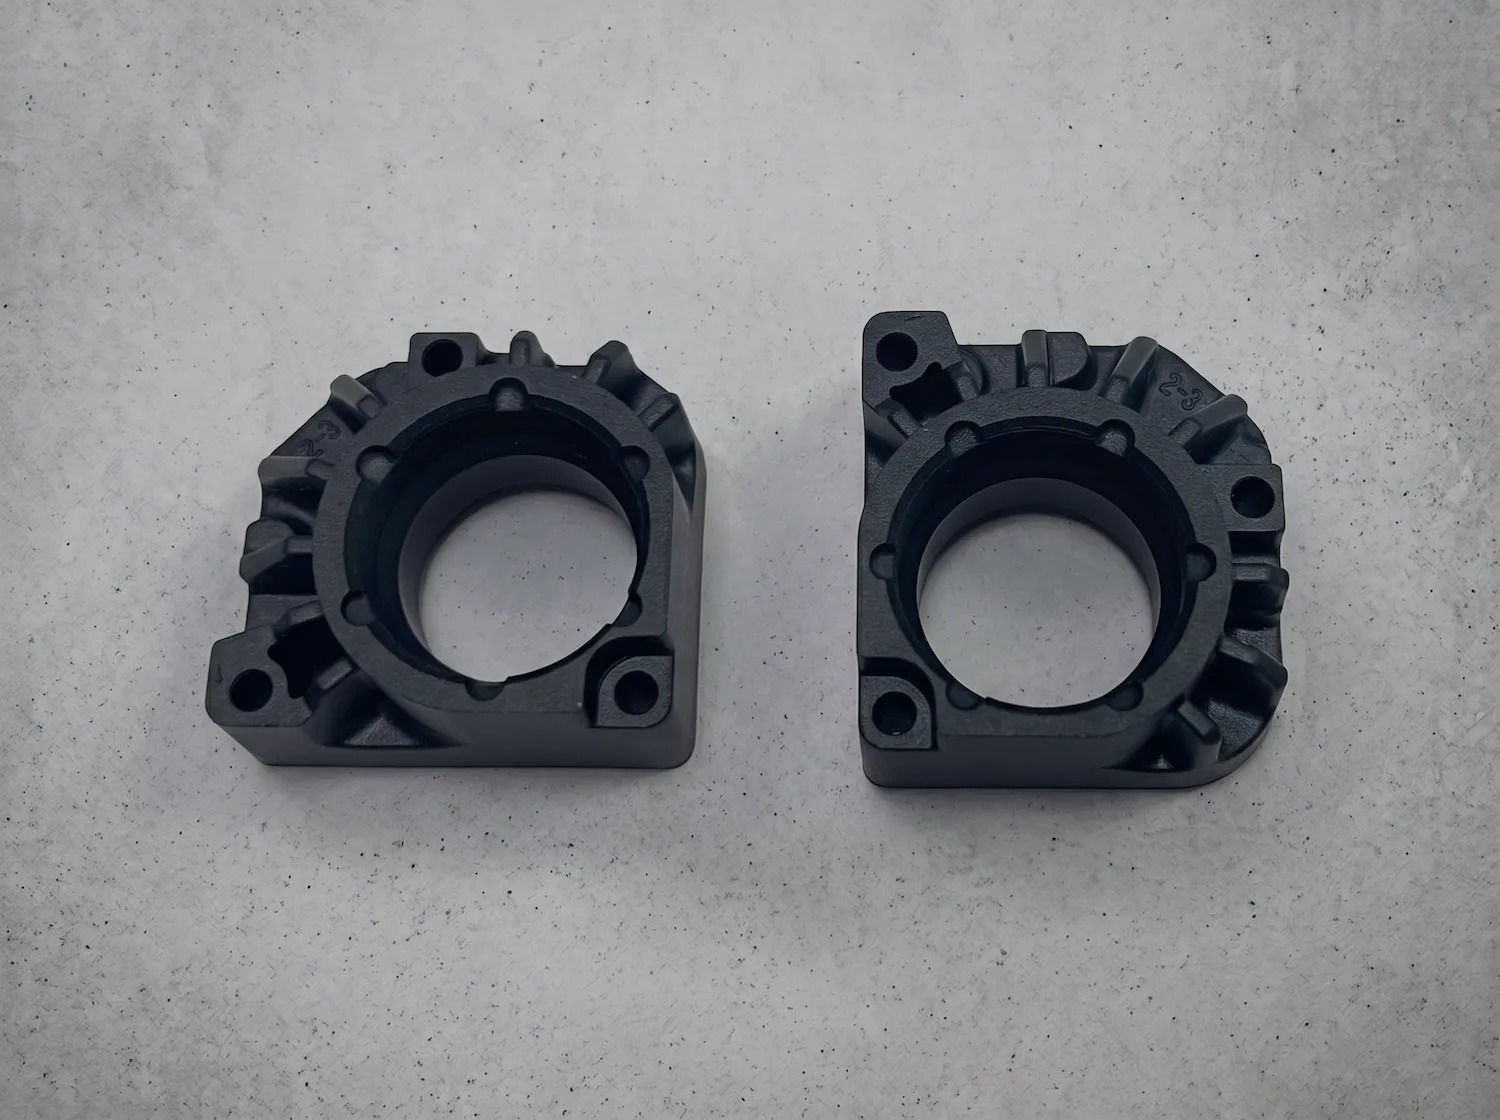
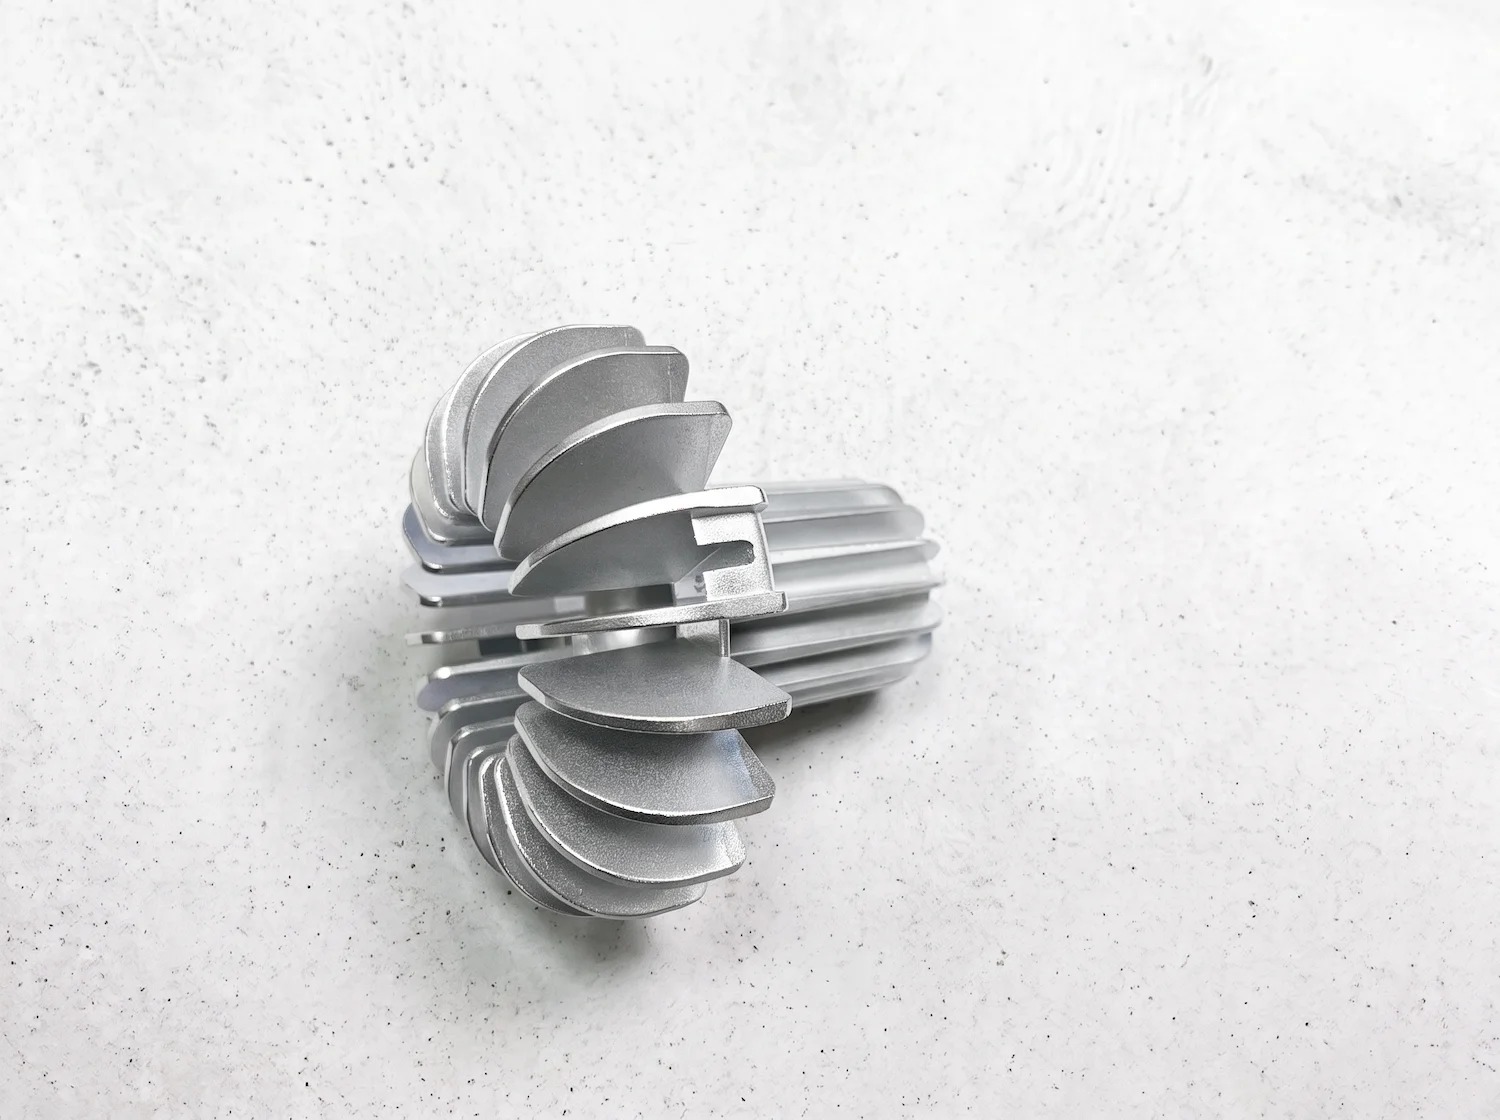
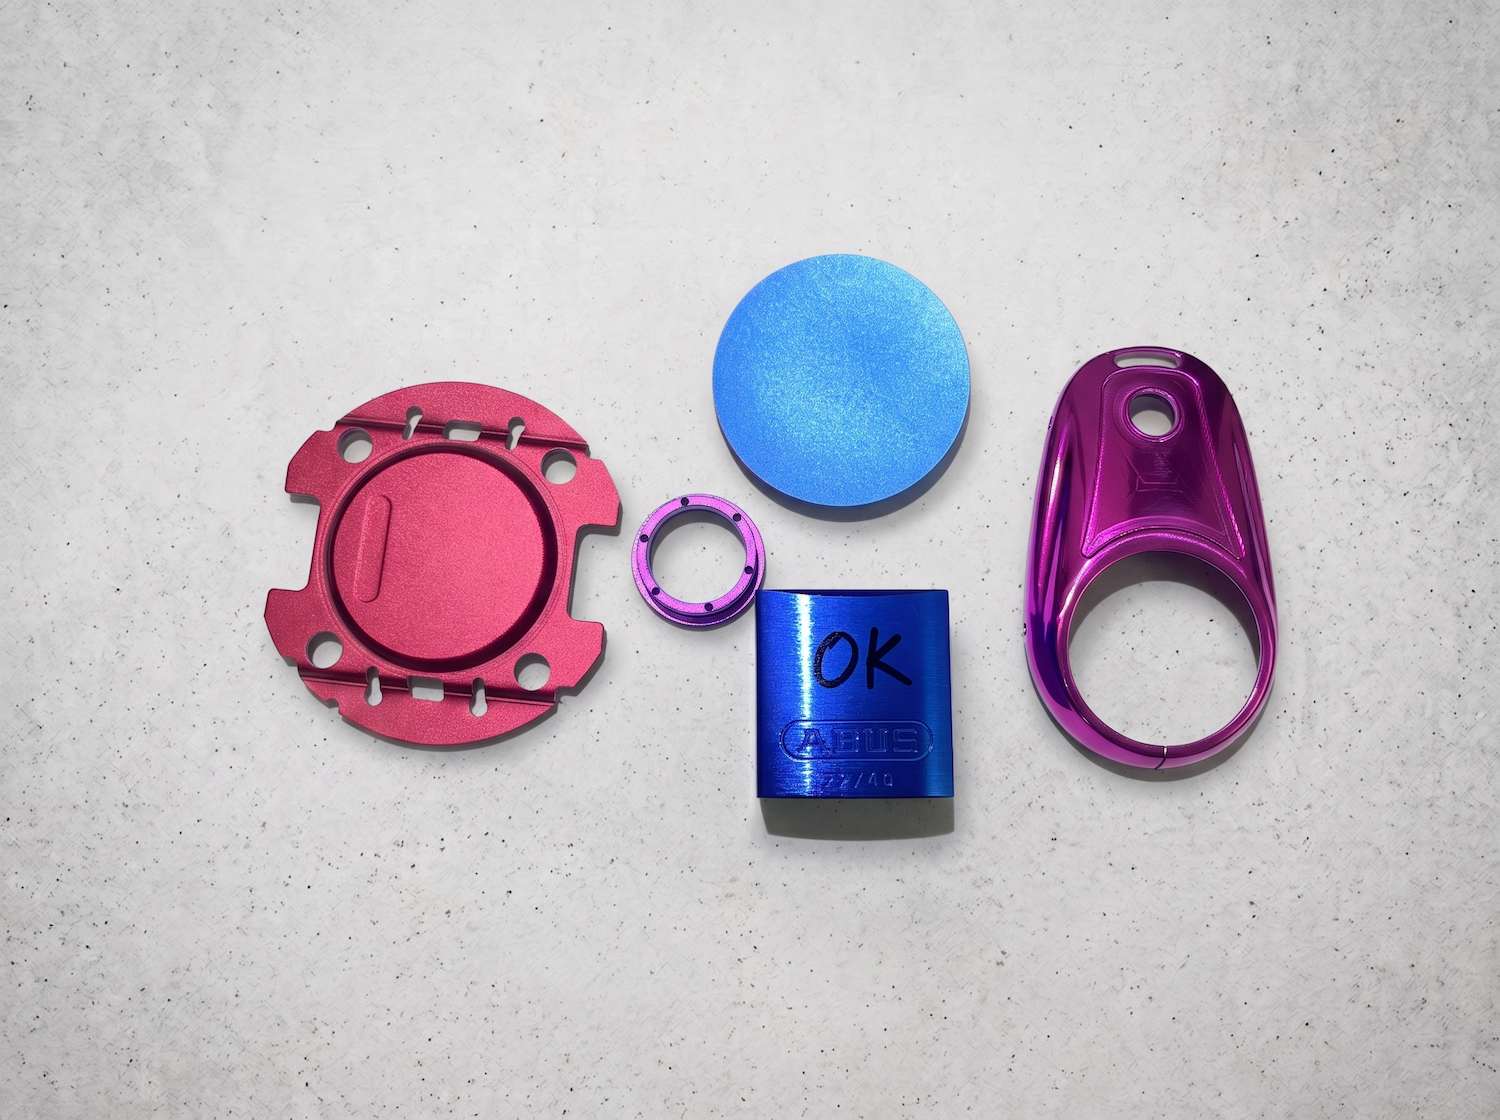
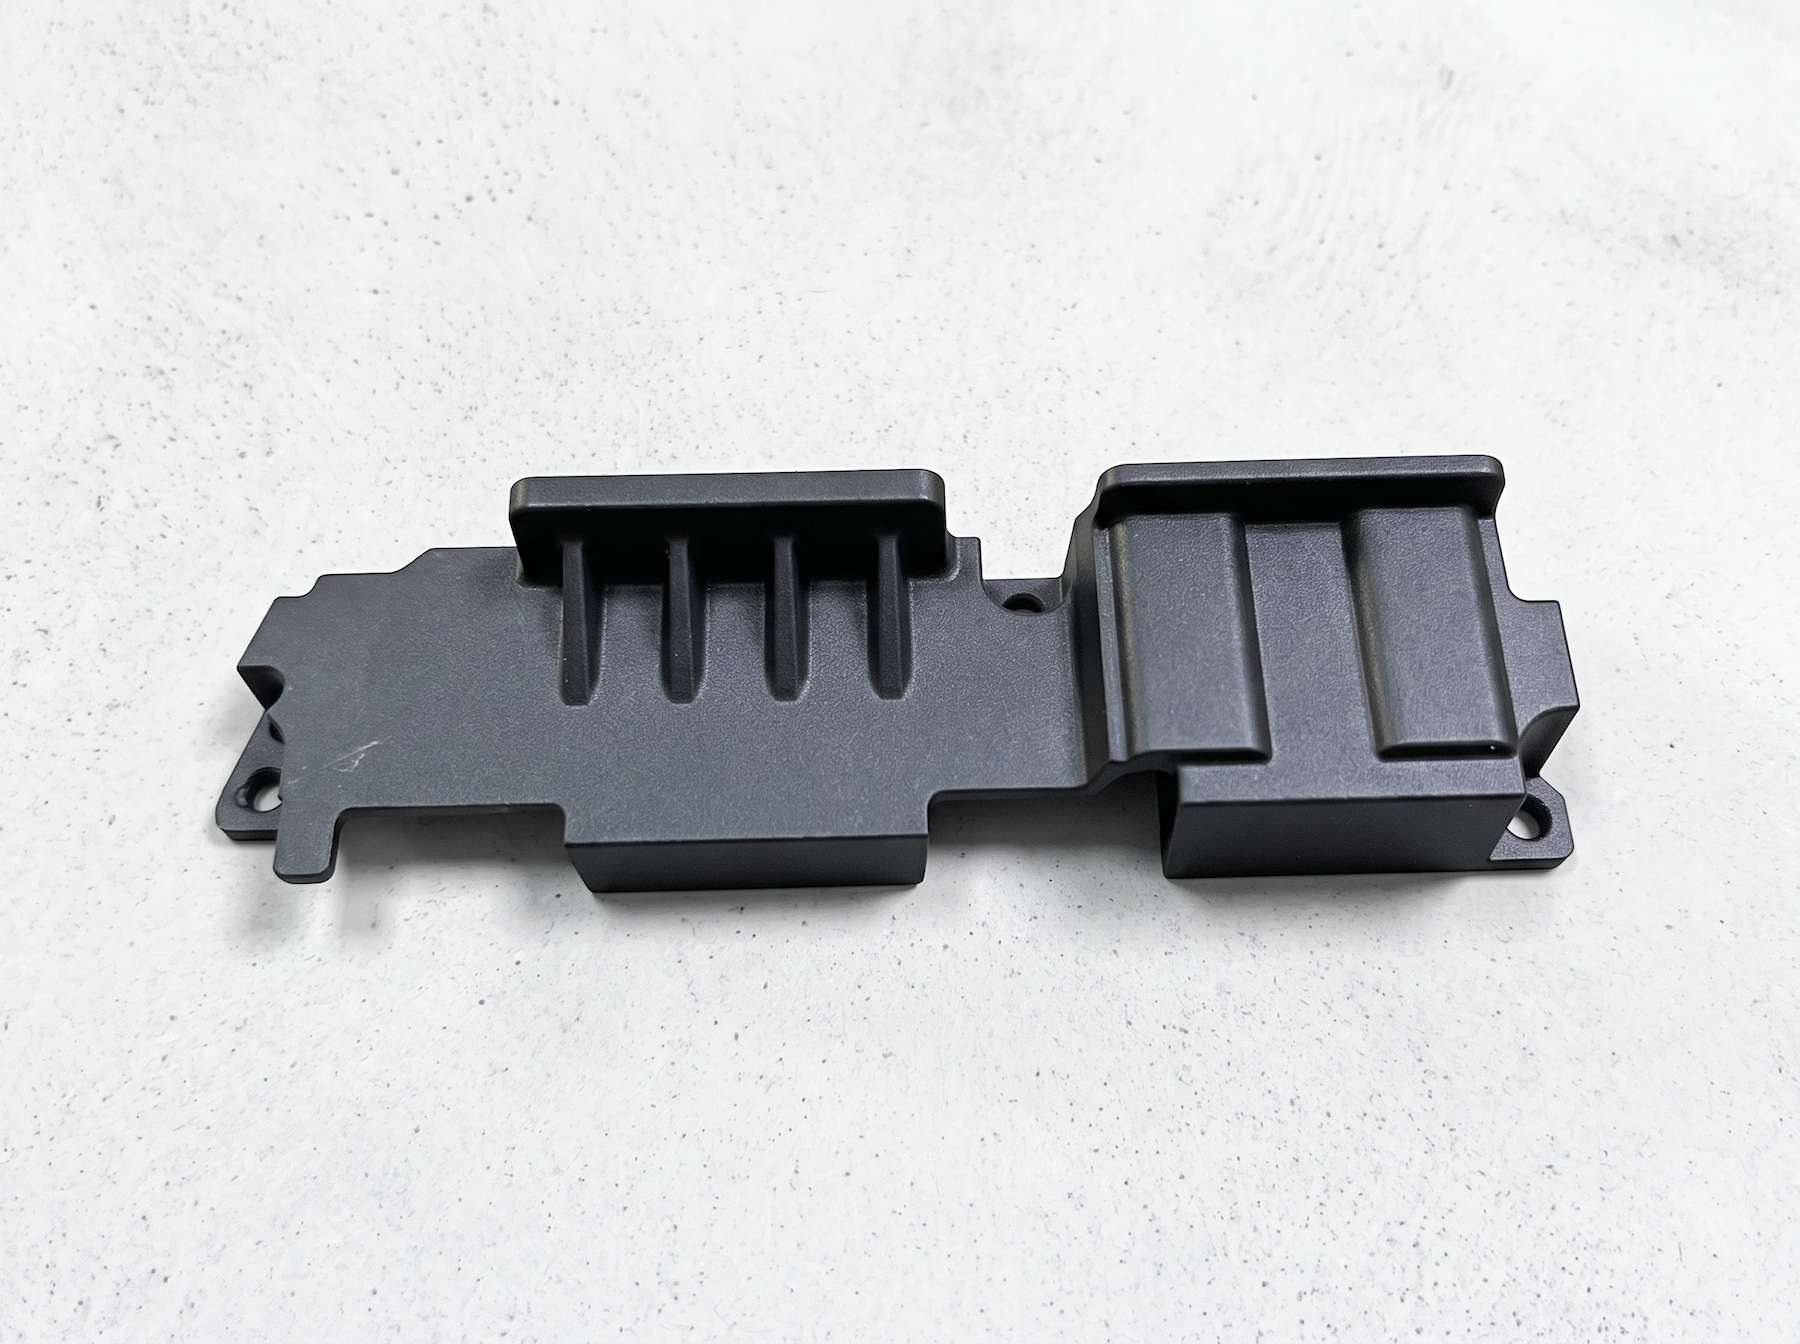
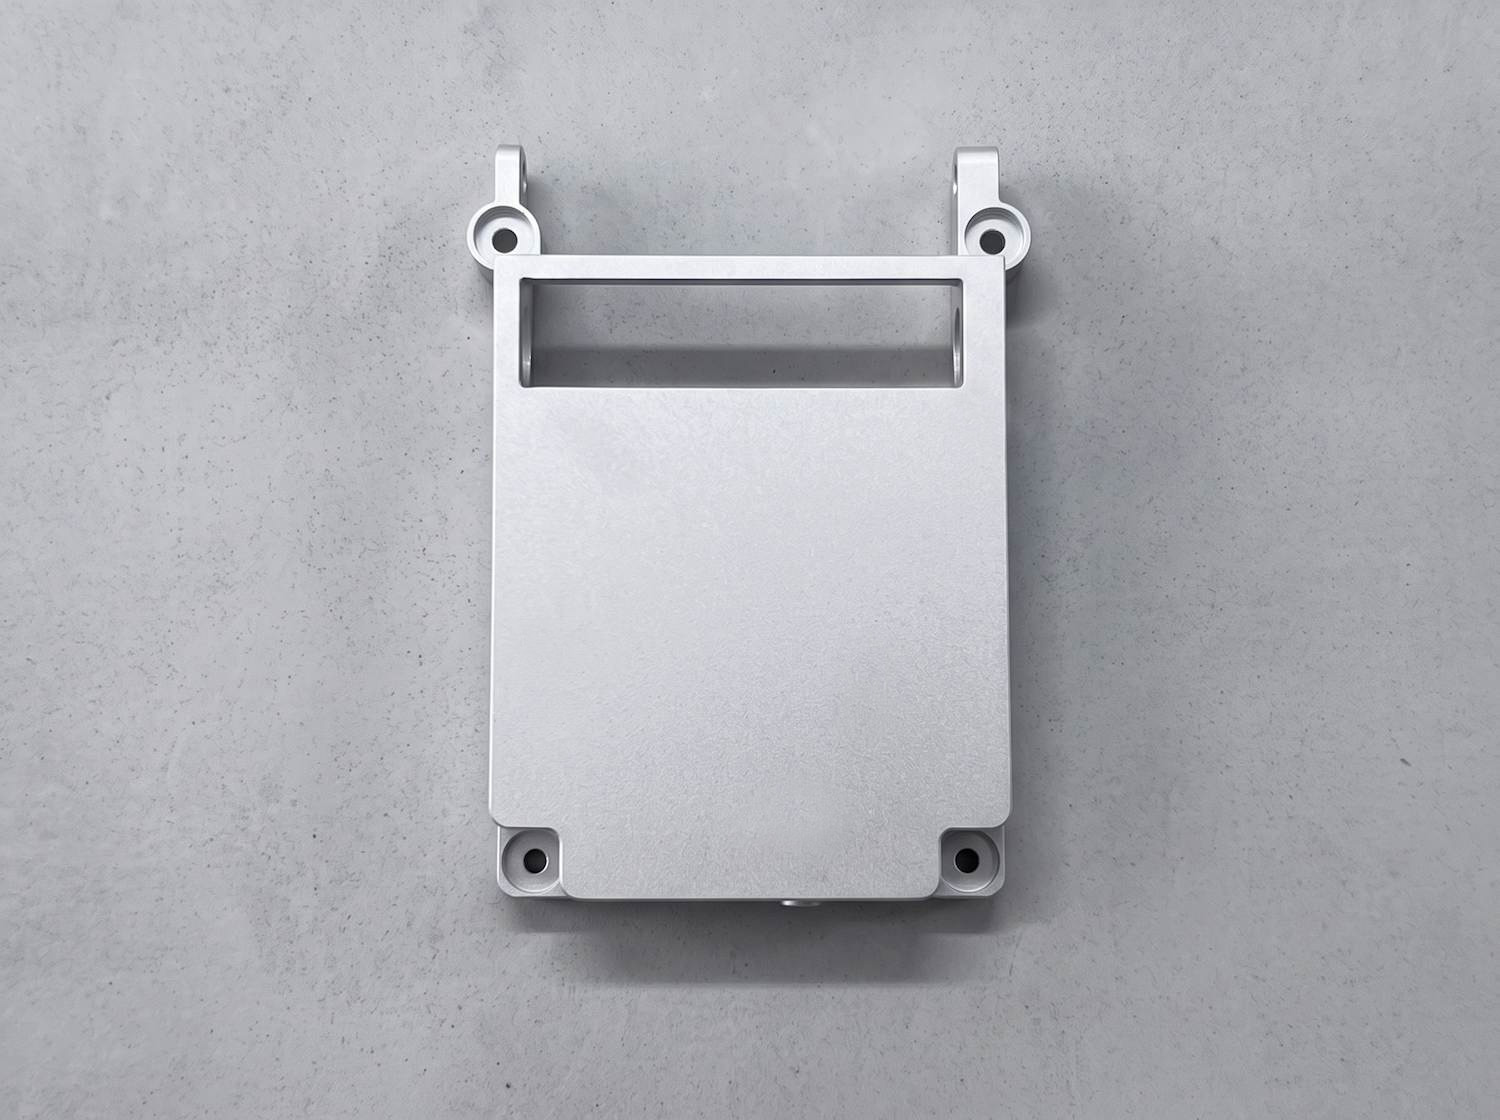
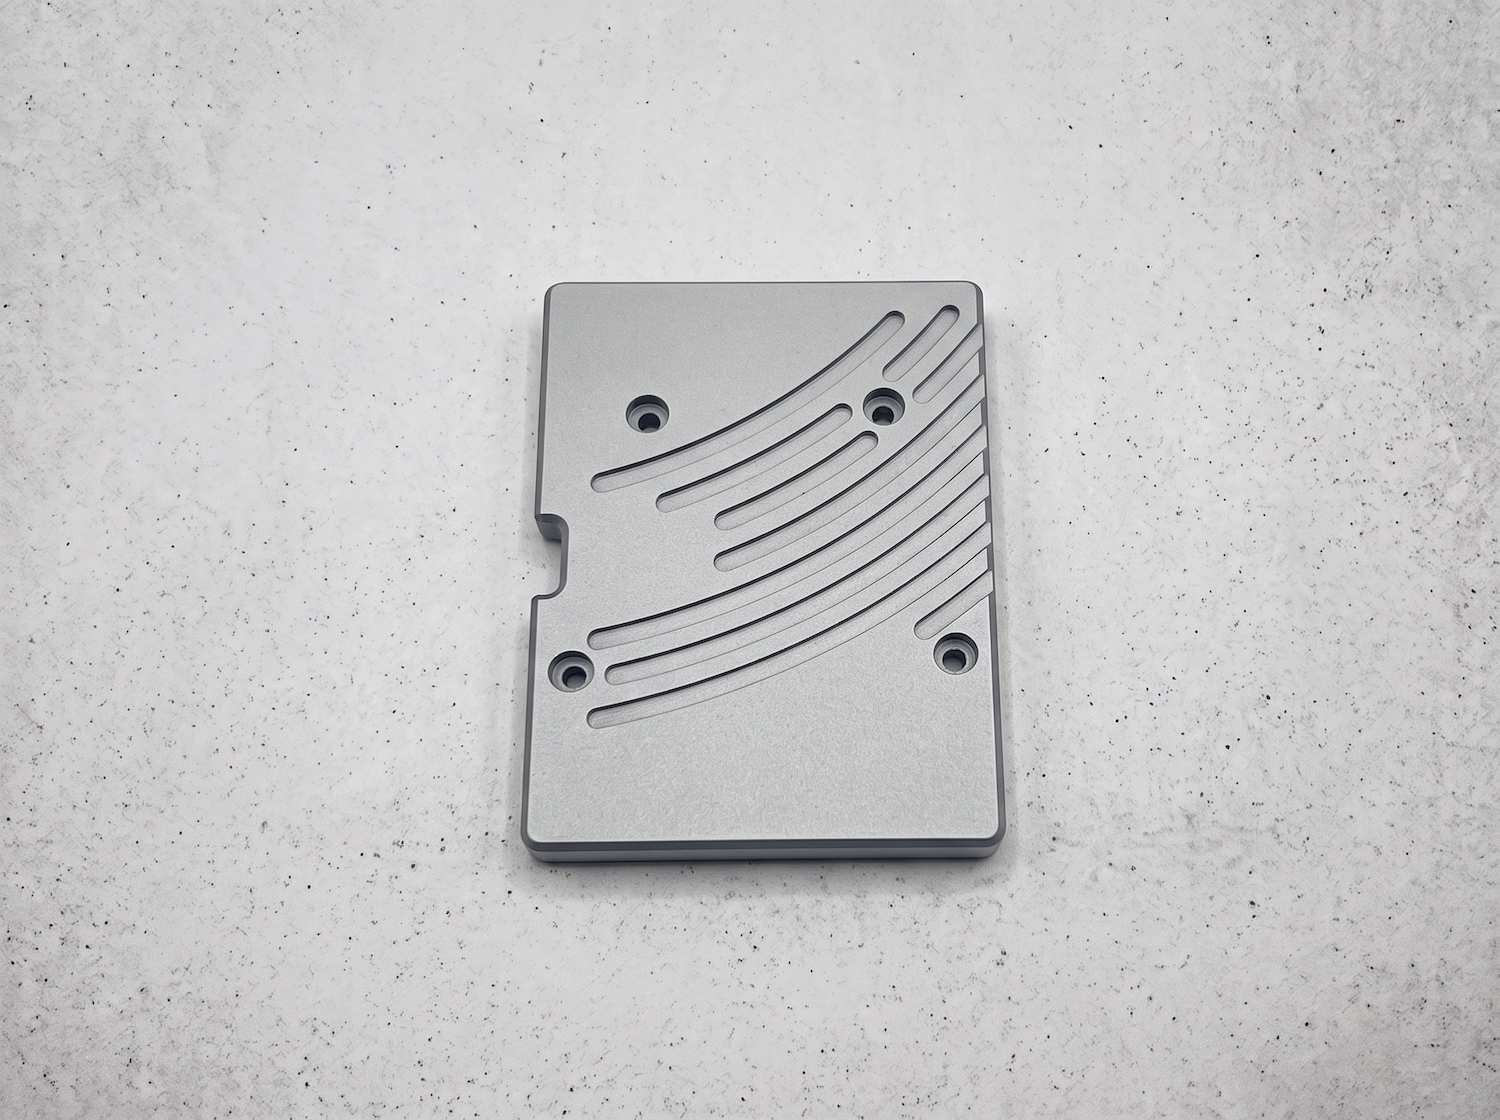
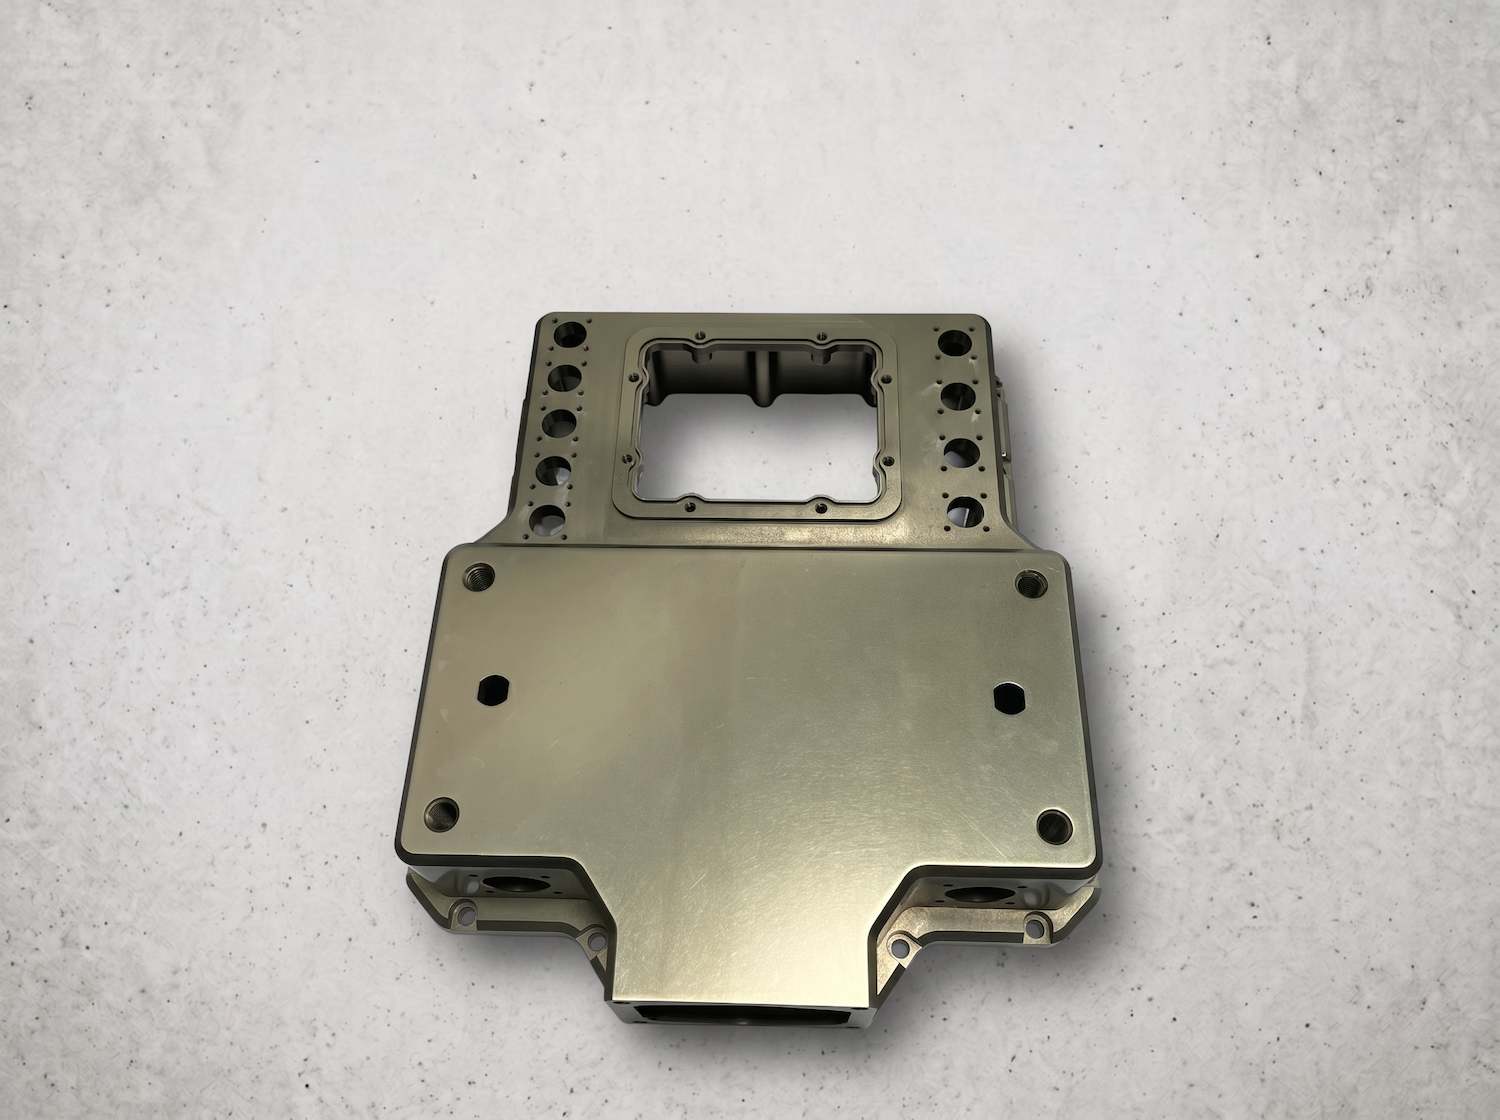
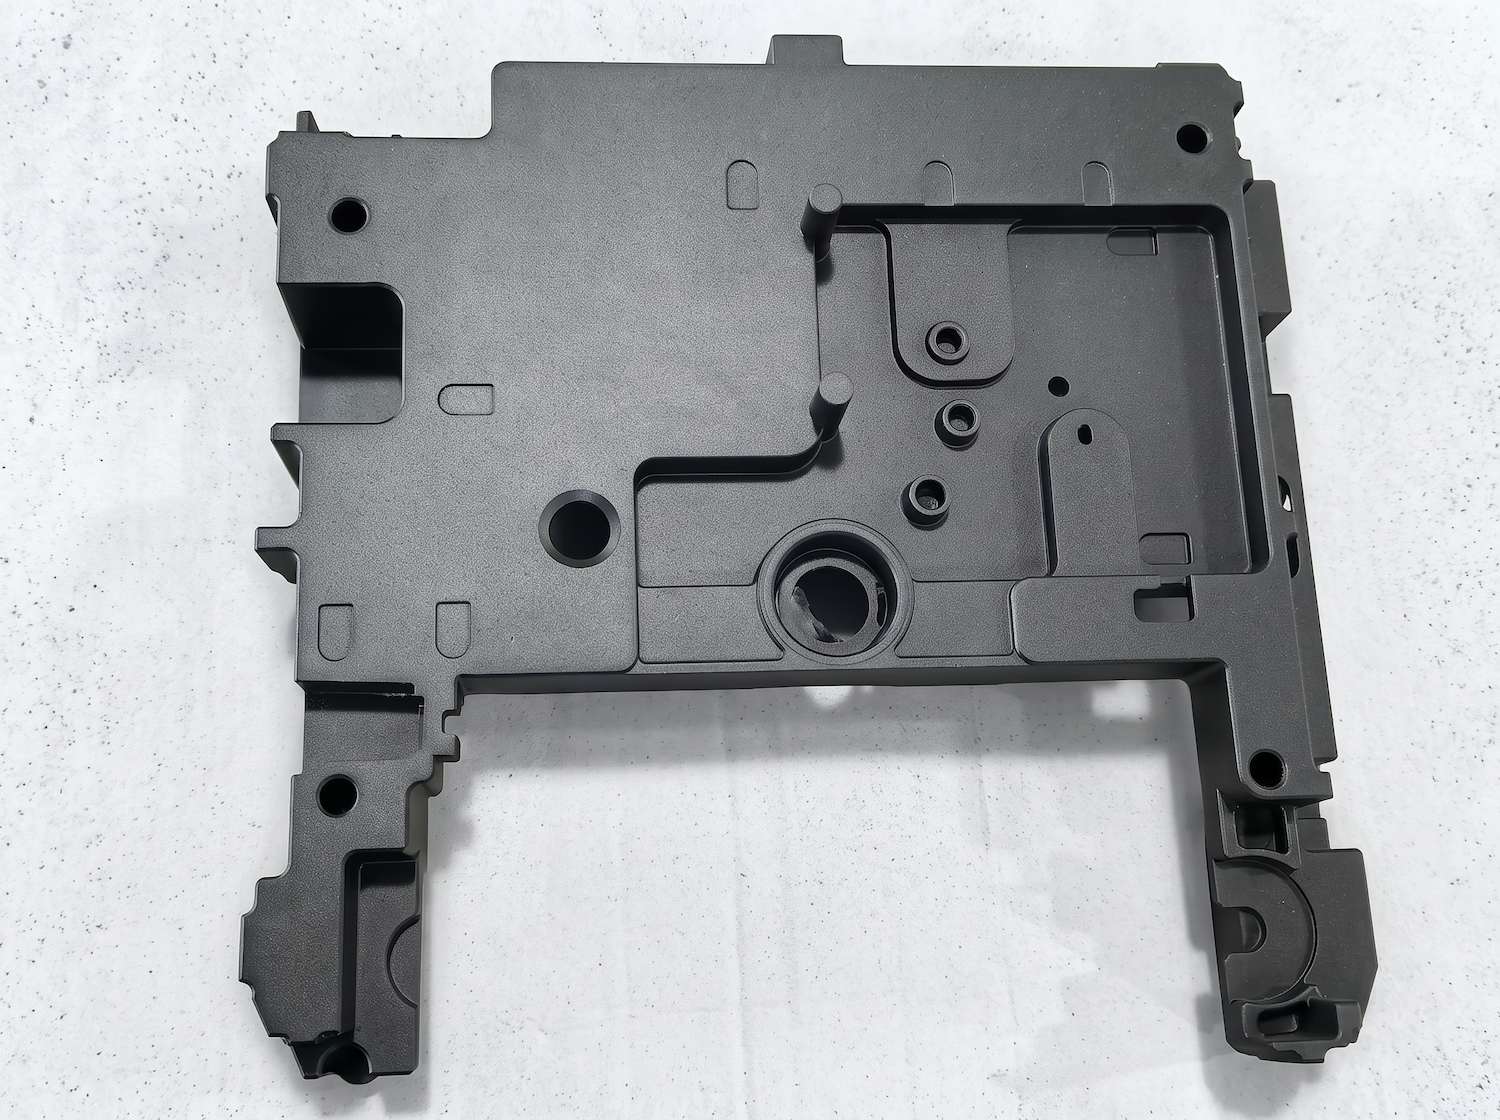
压铸件阳极氧化是恒真彩的核心工艺之一:针对 ADC12 / A380 / A356 压铸铝合金,膜厚可做 8-30μm,批次良率 98%,可选本色、灰色、黑色与喷砂外观。
挤压型材(6061、6063)组织致密、硅含量低,氧化工艺窗口宽;压铸件因为充型速度快、冷却不均,表面存在合金偏析与游离硅相,加上内部气孔,直接套用型材的氧化参数必然出现发黑、花斑、吐酸。恒真彩为压铸件配置了独立的前处理线与专用除灰工艺,因此 8-30μm 的膜厚区间内可以稳定出货。
为什么选择恒真彩做压铸件氧化
- 独立前处理线:压铸件与型材分线生产,杜绝参数混用
- 专用除灰工艺:氢氟酸/硝酸体系彻底退硅,根除发黑花斑
- 全检出货:X 光膜厚仪逐件测厚,每批附检测报告
- 可浸渗封孔:针对气孔件提供浸渗处理,杜绝吐酸
应用场景
压铸件阳极氧化主要服务四类场景。零件形状越复杂、壁厚差越大,前处理的挂具设计与电流分布就越关键。
光学组件与镜头支架
要求表面无花斑、低温升染色,氧化后色差目视不可辨。
车载激光雷达外壳
8-30μm 膜厚叠加耐盐雾要求,满足车规级环境耐受。
机械结构件
兼顾耐磨与尺寸稳定,配合气动量仪 ±0.0001 精度管控。
消费电子与安防外壳
哑光一致性外观,喷砂 + 氧化组合实现缎面质感。
技术参数
| 压铸件氧化参数项 | 数值 | 检测 / 备注 |
|---|---|---|
| 适用压铸铝牌号 | ADC12 / A380 / A356 | 压铸铝合金 |
| 氧化膜厚范围 | 8-30μm | 涡流测厚仪,精度 ±1μm |
| 可选外观 | 本色 / 灰色 / 黑色 / 喷砂 | 按图纸或外观样件确认 |
| 前置工艺 | 喷砂 / 抛光 / 去毛刺 | 按外观要求选择 |
| 批次良率 | 98% | 批次统计 |
| 典型应用 | 光学组件、车载激光雷达外壳、机械结构件 | — |
三大难题:根因与解决方案
压铸件硅含量高、合金偏析,碱洗后表面析出硅残留,表现为氧化后局部发黑或灰斑;压铸过程卷气形成内部气孔,氧化时酸液渗入、后续吐酸腐蚀;表面结晶不均匀、模温不一致,同批零件出现色差。三条因果链对应的处理方式如下,这也是判断一家压铸件阳极氧化工厂是否真的做过压铸件的分水岭。
氧化发黑
压铸件硅含量高、合金偏析,或碱洗/除油过度导致析出硅残留。
解决方案采用专用压铸铝除灰剂(含氢氟酸/硝酸体系)彻底退硅,控制清洗时间和温度。
气孔吐酸
压铸本身带来的内部气孔或缩孔,阳极氧化时酸液渗入,清洗后吐酸腐蚀。
解决方案优化压铸参数减少卷气;加强前处理水洗和烘干;或通过浸渗工艺封闭微孔。
同批色差
压铸件表面结晶不均匀、模温不一致,或槽液温度/浓度波动。
解决方案严格控制压铸模温和冷却;槽液配搅拌装置保持温度均匀;同批次统一工艺参数。
质量保障流程
来料检验
核对牌号与外观
前处理
除油·碱蚀·专用除灰退硅
阳极氧化
按 8-30μm 目标膜厚控制
封闭处理
封孔提升耐蚀性
全检
X 光/涡流逐件测厚
包装出货
每批附检测报告
检测设备覆盖膜厚(1-100μm,±1μm)、硬度(HV50-1000,±10HV)、盐雾、尺寸(气动量仪 ±0.0001)四类,每批附检测报告。
客户案例(脱敏)
某知名无人机厂商云台结构件采用压铸件阳极氧化(黑色),批次 10000 件。该批次的关键点是黑色着色的色差控制,通过统一模温与槽液搅拌,把同批色差控制在目视不可辨范围内。
常见问题 FAQ
压铸件阳极氧化为什么会发黑?
主要是压铸件硅含量高、合金偏析,或碱洗/除油过度析出硅残留。用专用压铸铝除灰剂(氢氟酸/硝酸体系)彻底退硅即可解决。
压铸件氧化后吐酸怎么办?
吐酸源于压铸内部气孔渗酸,需从压铸端减少卷气,并加强前处理水洗烘干,或用浸渗工艺封闭微孔。
压铸件阳极氧化膜厚和良率是多少?
膜厚 8-30μm,涡流测厚仪精度 ±1μm;批次良率 98%。
压铸件氧化与型材氧化可以同线生产吗?
不建议。压铸件硅含量高,需要专用的除灰与氧化参数;恒真彩为压铸件配置独立前处理线,与型材分线生产,避免参数混用导致批量不良。
相关工艺
服务说明:恒真彩提供压铸件阳极氧化打样与批量加工,5000㎡ 厂房、5 条自动化产线、年产能 100 万件,最快 3 天出货。来图或来样即可评估工艺可行性与交期。