20余年精密阳极氧化供应商
硬质阳极氧化 · 压铸件氧化 · 纯铝氧化 · 导电氧化 · 喷砂氧化  技术服务电话 135-1020-6531
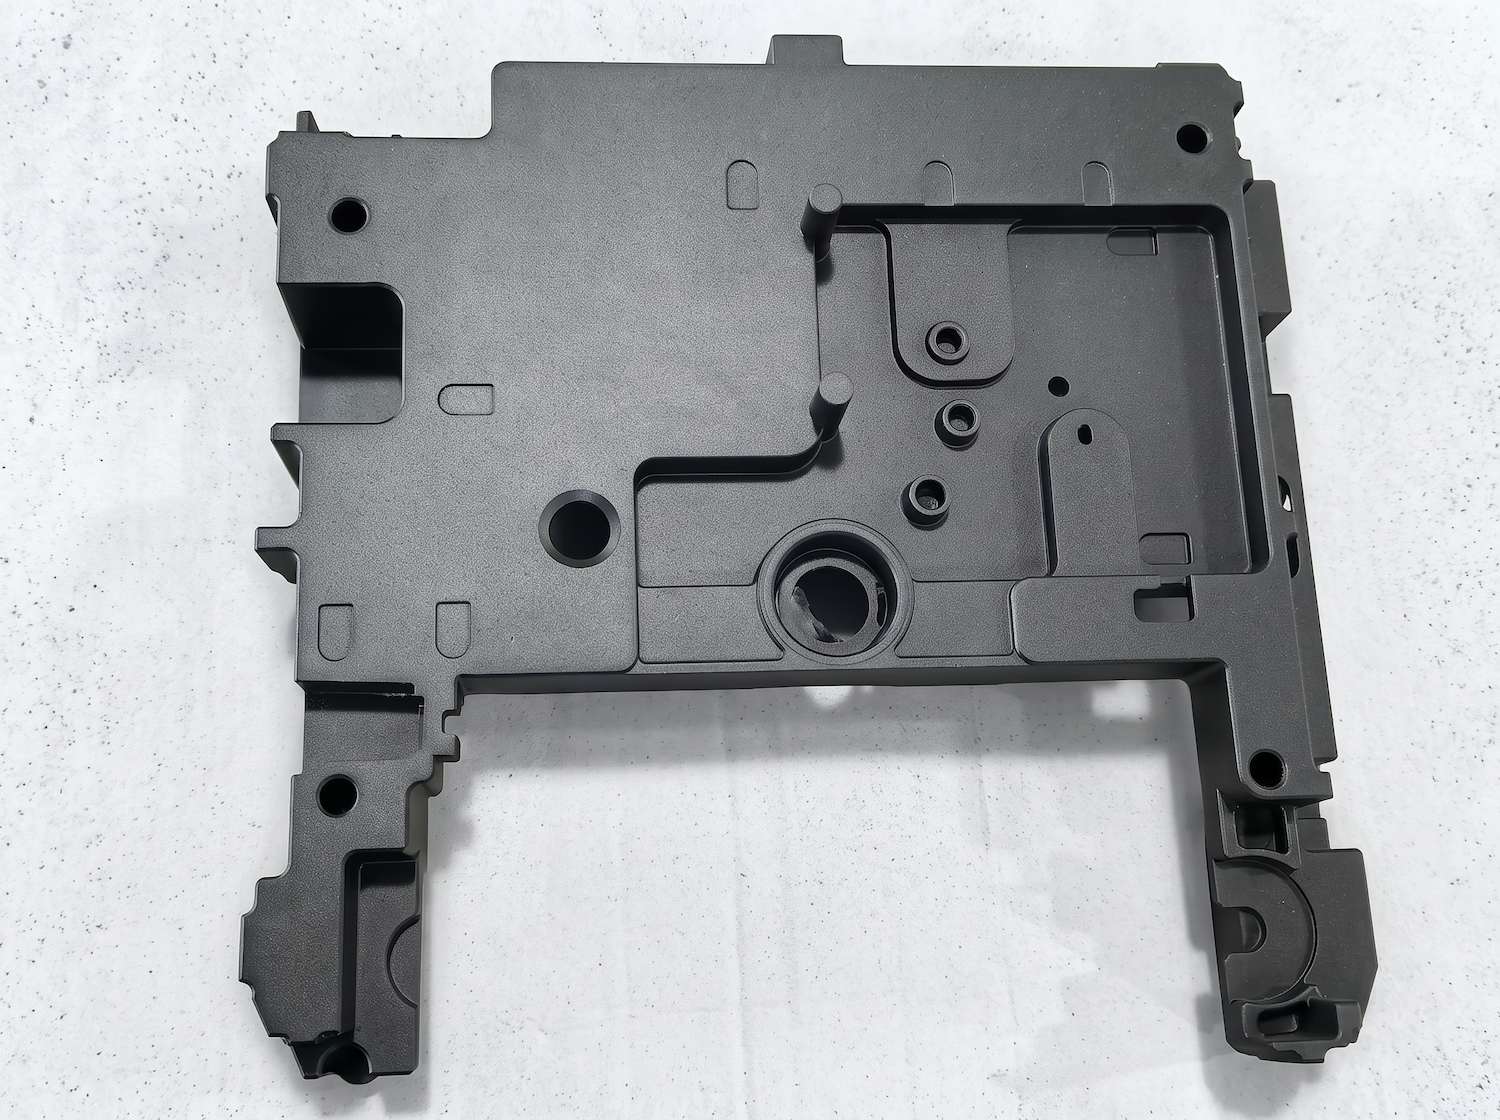
「同一批图纸,锻铝件氧化出来又亮又均匀,换成压铸件就发灰发暗,还有一块块黑斑?」这是压铸铝阳极氧化最常被问到的场景。答案不在氧化槽里,而在压铸件本身:含硅量高、孔隙率高、表面残留脱模剂,三个因素叠加,让压铸件的氧化膜天生比变形铝合金难看。能不能做好,看厂家敢不敢针对这三点改工艺。
常用的压铸铝是 ADC12、YL113 这类牌号,含硅 9% 上下,而阳极氧化膜只能在铝基体上生长。硅不参与成膜,这就是一切问题的起点:
根源一:硅偏析造成「起灰」。压铸时硅在铸件表面富集,尤其靠浇口和薄壁过渡区,氧化后这些区域的硅颗粒嵌在膜层里,光线一散射就是一层灰。这不是氧化槽的错——同一槽里的 6061 型材光亮如新,ADC12 压铸件就是灰的,材质决定基底。
根源二:孔隙率高造成「起斑」。压铸件内部有密集的气孔,氧化时酸液顺孔隙钻进去,孔边腐蚀出深色斑点,热处理后还会冒出「鼓包」。气密件更麻烦:氧化槽液灌进孔隙,烘干后盐雾测试从孔里先坏。
根源三:脱模剂残留造成「花斑」。压铸每模都要喷脱模剂,残留在表面的硅油若除油不彻底,氧化膜在这里长得薄且不均匀,外观就是一块深一块浅的云彩状花纹。
压铸件氧化的一半功夫在前处理,接单时可以直接问厂家这三件事怎么做:
表面喷砂或振动研磨。把表面富硅层打掉一层,是最有效的「去灰」手段。外观件一般喷 80-120 目白刚玉砂,既压平孔隙又均匀表面。不喷砂直接氧化的压铸件,灰是遮不住的。
强化除油。针对硅油型脱模剂,要用中温碱性除油加超声波,除油后水洗面要达到「水膜连续 30 秒不破」。除油不净,后面全白搭。
酸蚀出光(除灰)。碱蚀后表面挂着一层硅灰,要用硝酸或硝酸-氢氟酸混合液把游离硅褪掉。这一步的槽液维护水平,直接决定批量一致性。
同样叫阳极氧化,压铸件的工艺参数和型材完全不同,这也是区分厂家经验最直接的地方:
| 参数 | 变形铝(6061 等) | 压铸铝(ADC12 等) |
|---|---|---|
| 槽温 | 18-22℃ | 10-15℃(偏低更稳) |
| 电流密度 | 1.2-1.6A/dm² | 0.8-1.2A/dm²(降电流防烧蚀) |
| 膜厚建议 | 10-20μm 装饰 / 25μm 以上防护 | 8-15μm 装饰为主,硬质氧化需专门配方 |
| 电压爬升 | 常规 | 缓升,气孔多容易击穿 |
| 封闭 | 沸水/镍盐均可 | 优先镍盐或冷封闭,减少孔隙渗漏 |
一句话总结:压铸件要用「低电流、低膜厚、缓升压」的温柔打法。把型材参数原样套到压铸件上的厂家,起灰起斑几乎是必然结果。需要 50μm 以上厚膜的压铸件(比如耐磨阀体),要用硬质氧化专门配方,膜层偏灰属正常,但硬度和膜厚照样能达标——外观件和功能件要分开谈验收标准。
很多起灰起斑的问题,在图纸阶段就注定了。给压铸件氧化客户的三个设计建议:
外观面标注清楚。外观面避开浇口和顶针位,图纸上标明「A 面氧化后不允许明显色差」,厂家装挂时才知道怎么给你摆位置。
深腔和盲孔要给排气孔。氧化时气体排不出来,腔底就是一片烧蚀。盲孔零件要么加工艺孔,要么接受孔内膜层不均。
配合尺寸留氧化余量。压铸件膜薄(10μm 左右),单边涨约 5μm,过盈配合的孔轴要先试装再批量。
压铸件氧化件验收,查三样东西比听介绍有用:
查膜厚记录。涡流测厚仪逐挂抽测,随批附数据。压铸件膜厚波动大,只测一件不算数,一个挂具至少测 5 点。
查外观分级。和厂家约定外观等级:A 面无可见缺陷、B 面 0.5m 目视无明显缺陷、C 面不要求。没有分级标准,验收时必然扯皮。
查盐雾或中性试验。户外用的压铸件按 ISO 9227 做 96-240h 中性盐雾,出点蚀位置如果在孔隙处,要区分是基材问题还是膜层问题——金相切片一看便知。
Q:压铸铝氧化后能做黑色吗?
能,但颜色比型材件偏灰暗,批量色差也更难控制,建议选哑光黑并接受 ±一档的色差范围。对颜色要求极高的外观件,考虑用喷砂加染黑工艺,或者改用低硅压铸牌号。
Q:压铸件做导电氧化和阳极氧化有什么区别?
导电氧化(化学导电膜)膜厚只有 0.3-1μm,不影响导电接地,多用于屏蔽壳体;阳极氧化膜是绝缘的,膜厚高、耐蚀好但不能导电。结构件既要接地又要耐蚀的,常见做法是局部氧化、接地位置保护或二次加工露铝。
Q:深圳周边接压铸件氧化小批量,起订量高吗?
深圳电子、汽车客户的小批量打样需求很常见,正规厂家支持 1-5 件打样,打样确认工艺参数后再批量。选厂时把「同材质小批量做过什么案例」当第一个问题问。选厂整体方法可参考:深圳阳极氧化厂家哪家好。